第6話 PETボトル爆弾
食品工学を学んだ人向けに書いてあります。なるべくやさしく平易に書いていますが、素人さんにはちょっと難しいかもしれません。判りやすくするために、事実と違うことが含まれている話もあります。
ペットボトル爆弾。パスツーリゼイションの失敗。
とある、焼肉のたれの工場製の焼肉のたれが、開封と共に噴出するという事故が起きました。大抵の焼肉のたれは塩分が強いですし、pHが低くて酸っぱいので微生物が繁殖しにくく、それこそ食中毒菌は育たないので、ホットパック(熱間充填)といって、90℃以上の熱々にして容器に充填して栓をするだけで商品が完成します。悪さをする細菌や酵母を熱した製品で熱湯消毒してしまうという訳です。
ところが、この温度が低くなると、容器やキャップの内側に付着していた酵母などが消毒しきれなくなり、生き残った細菌や酵母がガスを発生させて膨らむ事があります。それが起きたのです。
工場では色々検査をして、もうお手上げ状態。「助けてー」と云うので、早速その醤油会社の工場へ行ってみました。工場は築10年未満の比較的新しい工場です。タレ製造ラインは閉鎖式のまともな食品工場で、作業員の作業着も毎日取り替えて清潔です。製造現場に行くのにエアロックを通らなければ行けません。でも、そんな綺麗な工場なのに事故が起きたのです。
充填温度の低下と勝手な手順変更
一番最初に疑うべきなのは、充填温度がきちんと所定の温度になっているかどうかです。その工場では、その製品の充填温度を90℃と定めていました。自動充填機のタレタンクに付属のバイメタル式温度計を読むと92℃を指しています。しかし正確な温度計を刺して温度を測ってみると、90℃に達していませんでした。さらに、タンクから出たタレは自動充填機のバルブ部分を通り、充填ノズルを経由してPETボトルに入りますが、この経路で思いのほか温度が低下していたのです。ボトルに入ったときの温度は85℃未満まで落ちていました。
また、充填機のタンクには保温装置が付いていて品温を維持していましたが、バルブ部分やノズルの中のソースは休み時間には温度が下がっていました。
作業再開後は最初の数ショットは廃棄する事になっていたのですが、従業員の改善チームが「無駄を省く」として、勝手に手順を変えてしまっていたのでした。つまり数本ですが、ぬるい製品が充填されていたのです。
それらすべてが、充填温度を低くし製品をガス膨張させた原因のひとつでした。
ホット充填というのはパスツーリゼイション(低温殺菌法)の考え方を元にしている液体食品の充填方法です。パスツーリゼイションはご存知の通り63℃ 30分で行う殺菌方法です。この方法で殺菌すれば、あらかたの食中毒菌や中温腐敗菌はやっつけることができます。酵母や中温菌に対する63℃ 30分と同じ殺菌強度を出すには、5度上がった68℃なら1/10の3分でOK。10℃上がった73℃なら0.3分=18秒でOK。78℃なら1.8秒、83℃なら0.18秒、88℃なら0.018秒でOKです。
ホット充填というのはPETボトルの内面を熱いソースで消毒するわけですから、このくらいの温度のものが詰められれば、ボトル自体はしばらく熱いですから十分消毒されます。ただし、充填しただけでは消毒されない場所があります。
同等の殺菌強度を得る為の時間と温度の関係
| 温度 | 時間(中温菌) | 時間(熱耐性のある生菌) |
|---|---|---|
| 63℃ | 30分 | - |
| 68℃ | 3分 | - |
| 73℃ | 18秒 | 3分 |
| 78℃ | 1.8秒 | - |
| 83℃ | 0.18秒 | 18秒 |
| 88℃ | 0.018秒 | - |
| 93℃ | 瞬間 | 1.8秒 |
キャップ内面とヘッドスペースの殺菌不全
充填しただけでは消毒されない場所、それは蓋(キャップ)の内面と、液面から上の空間(ヘッドスペース)です。
この工場ではボトルを横倒しにしてラベル巻き付け機に載せてラベルを添付していましたから、3秒間このボトルは寝ており、その際に熱消毒されていました。「78℃で1.8秒で十分消毒できるなら3秒は十分すぎる時間だ」と皆さんは思うでしょう。ところがどっこい。
ソースというものは泡立ちます。細かい粒や野菜のかけらなどが入っていることもあります。そういうものがキャップ周囲に横倒しした際に絡まると、熱伝導効果は極めて遅くなります。つまり消毒できない。また、殆どの殺菌操作というものは「残存率を減らす」という操作ですから、例えばキャップが著しく汚染されていたりすると、消毒しきれなくなります。現に、その工場は醤油製品工場でしたから工場中に酵母やカビが浮遊していましたし、キャップの微生物検査をすると、ザクザク酵母が出てきました。
つまり、「温度が低くて、汚れが多かったら、消毒は出来ていませんよ」という結果になっていたのでした。そこで、充填機タンクの温度計を電子式に交換し、充填温度もPETボトルのところで90℃になるよう高めに調製しました。
さて、事故というものは複合原因で起きる事が殆どです。ひとつの原因で起きる事故などまずありません。
配管内部の汚染とCIP洗浄の盲点
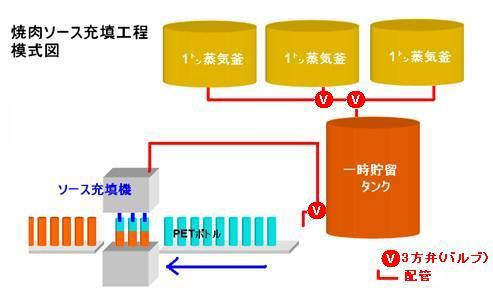
次に目をつけたのは充填前の製品の初発菌数です。初発菌数というのは、消毒や殺菌操作をする前にどれだけ微生物が製品のなかに生きているかの数を言いますが、原料や消毒前の製品が汚れていれば、消毒し切れずに残る微生物(菌や酵母)の数は自然と増えます。
そこで、生産中に起こる汚染の可能性を調べました。そのタレは80℃で30分間原料の醤油や香辛料を加熱しているので、酵母などは生き残っている可能性は低いですが、耐熱細菌といって70℃前後を快適温度とする細菌はたっぷり残っている可能性は大有りです。調理用1トン釜から一時貯留タンクを経て、充填機のタンクに至るまでの経路を検査しました。
現場担当者に洗浄について聞くと、毎日熱湯消毒をして、洗浄剤と消毒剤は週一回のみ使用しているとのこと。まず洗浄不足が伺えました。この配管は途中の電動バルブ・手動バルブもその他配管も食品用衛生ジョイントでつながっていました。つまり分解掃除ができる設計になっていました。
そこで、分解掃除は年どれくらいやっているか尋ねたところ、「CIP洗浄(組んだままの状態で洗浄剤を流して洗うこと)をしているので5年間分解した事はありません。」 とのトホホな返事。
細菌のふき取り検査キットを持ってこさせてから、配管を1ヶ所ずつ分解させていきました。配管の内面には、5年分のカスがあちこちに付着しておりました。バルブを分解するとバルブの内面は酵母が糸を引くほど付着していました。私はニヤリ、現場長は真っ青。それぞれの汚れた部分をふき取り検査して培養してみると、耐熱細菌や酵母がどっさり出てきました。
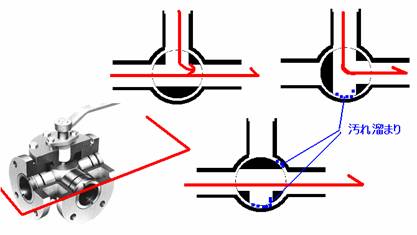
3方バルブの構造模式図(青い部分に汚れが溜まりやすい)
タレは充填機に届くまでに配管内部で汚染されていたのです。このラインには3方バルブが使われていましたが、このバルブはCIPでは洗浄が難しく毎日分解洗浄されるべきバルブです。なぜなら図の青い部分に汚れが溜まりやすく、且つその洗浄がほとんど出来ないからです。これを5年放っておけばどうなるかは、言わないでもわかりますね。分解洗浄を毎日しないCIPラインにはバタフライバルブ等を組み合わせて使うべきなのです。
つぎは予備貯留タンクです。錆の出ないステンレスのタンクは高価です。そこでその工場ではグラスファイバー製のタンクを使っていました。グラスファイバー製のタンクはその内面に細かいひび割れが出来ます。例えば醤油ばかりに使うとか単一製品のタンクとして使うなら良いのですが、複数の種類のソースを貯めると多様な微生物がそのひび割れに住み込んでしまい、他の製品由来の微生物が、その細菌がいないと想定して製造充填している別の製品を汚染する事があります。そのタンクも汚染源として疑うべきものでした。そのタンクはステンレスタンクに変えられました。
次は再度充填機です。現場の人たちにいつも通りに充填機の掃除をしてもらいました。一時貯留タンクからバルブへのホースを外して洗います。バルブの動作弁を外して洗います。バルブから充填ノズルへつながるホースも外して洗います。ノズルも分解して洗います。個々の部品の洗浄方法に問題はありません。
ところが、バルブが入っているシリンダー本体は外して洗うことはありませんでした。 外から洗剤を掛けて、手を入れて洗っておしまいでした。
私:「何でそこ外さないの?」
現場長:「外せませんから」
私:「あなたの鼻の両隣についている点々はソースの染みかい? あそこに見えるナットは何でしょうねぇ?」
現場長:「あれを外したら、機械のバランスが狂ってしまいますよ」
私:「マニュアル見てみましょうよ!」
(整備マニュアルを見ても、分解してはいけないとは書いていない)
私:「どこに触るなと書いてある? はずしましょうよ」
そして、シリンダーが外れたあとに私たちが見たのは、真っ黒けのカスが溜まりまくった有様でした。汚れが溜まり、洗浄しても取り除けない細菌や酵母の塊が出来ていたわけです。現場長は涙目、様子を覗きに来た工場長は絶句。細菌検査をして種類を確かめ、洗浄方法を改めてもらったのは言うまでもありません。そして、私は意気揚々引き上げてきたのです。
ダンボールインキュベーターの罠
ところが――
3日後、その工場から又悲鳴が聞こえてきました。「製品が膨らんでいます」。
どれどれと出かけていくと、確かに倉庫でPETボトル入りソースがパンパンに膨らんでいます。
率直に言って、「しまったなぁ。見落としがあったかな?」と思いました。あったのです。
その工場では、製品を充填しラベルを巻いたらすぐにダンボールに入れて倉庫にしまうのでした。最初に話しましたが、この製品の充填温度を上げました。それをダンボールに入れたらどうなるか?
ダンボールがインキュベーター(恒温器)になり、製品温度が50℃以下に下がるのに1時間以上かかっていたのです。
こうなると、糖分のカラメル化は進みますし、風味の減退も早い。さらに高温が長い事維持されるからアミノ酸が分解し、なんらかのガスを出していました。また、高い温度が維持される事で好熱菌が増殖しガスを発していたのです。
ホット充填の製品は早めに冷やしたほうが微生物的にも、風味の面でも良いに決まっています。そこで充填後、上下を逆にした状態でコンベアーに載せ、冷却シャワーを浴びせ、70℃まで製品を冷やしてからドライヤーでボトルを乾かして、ラベルを巻くようにしました。
教訓
- バイメタル温度計を過信してはいけない。安かろう悪かろうである。
- 計測機器は定期的な校正が必要です。
- 改善活動による作業の手順変更は、品質部門の審査を受けずに実施してはいけない。(当然労働安全部門の審査も受ける事)
- 充填工程での温度降下は馬鹿にならない。
- CIPを過信してはいけません。定期的に分解掃除しましょう。
- 適切な器具を使いましょう。(3方弁は毎日分解できる場所に使いましょう)
- 製造機器の洗浄はマニュアルどおりにしましょう。
- ホット充填製品は、さっさと冷やしましょう。
そもそも、こうした事が起きたのは、工場の人たちが本業だった味噌醤油工場の文化から抜け切っていなかったからです。味噌醤油酒は日本の風土に根ざした伝統食品。よほどの事が無いと失敗しません。味噌醤油もどきの製品を作っている間はそれでも良かった。ただし製品が多様化してくると、勘と経験だけでは食品の生産は出来ません。かくして事故は起きたのです。